从车间里的一通电话说起
生产经理最常接到的电话是什么?不是催订单,而是老板问:"那批货现在做到哪了?"
接下来的流程大家都熟悉:生产经理问车间主任,车间主任问班组长,班组长跑到产线看一圈,回来报一句"差不多了"。到底做了多少、卡在哪、今天能不能交,谁也说不准。ERP里那笔生产订单安安静静躺在系统里,可车间现场到底是什么情况,它并不清楚。
这不是ERP不好用,而是ERP本来就管不到车间这一层。
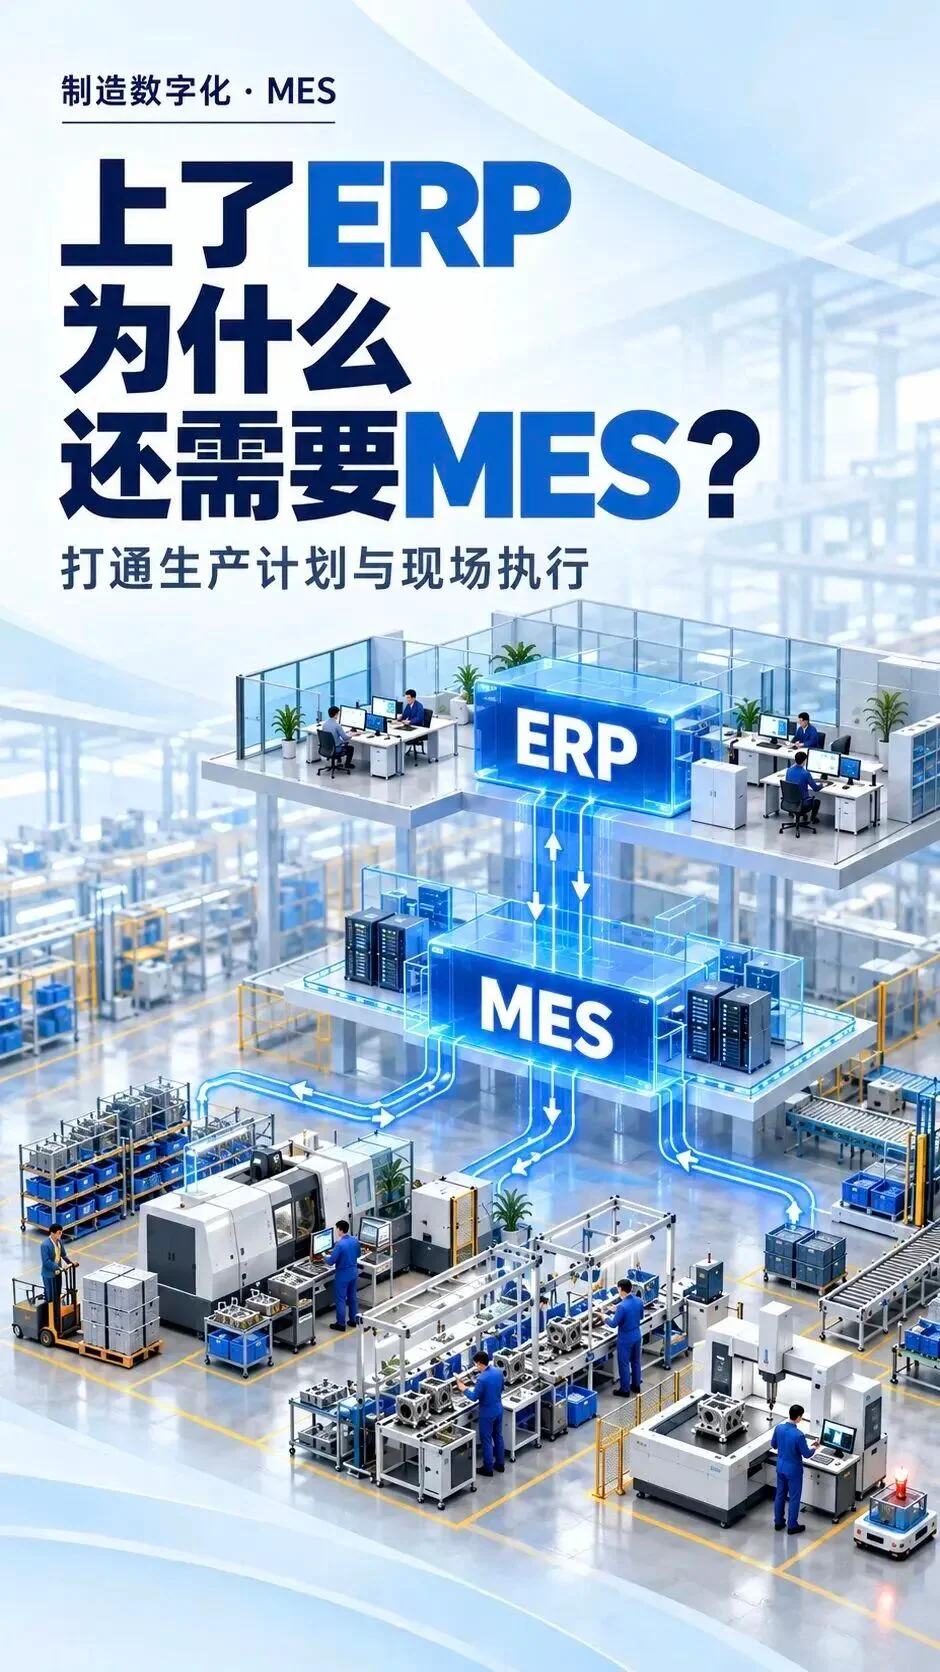
MES在工厂里到底处于哪一层?
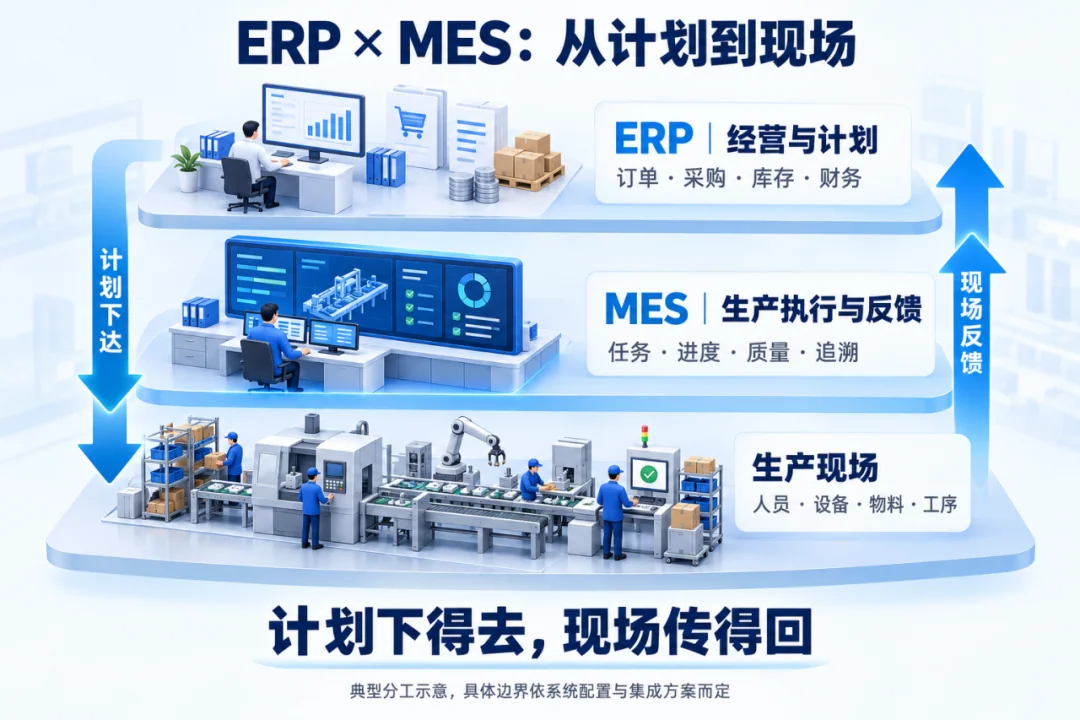
一个制造企业的信息化,粗略说就是三层。
最上面一层是经营管理系统,也就是大家熟悉的ERP、财务、CRM这些。它们管的是钱和资源——接了多少订单、要买多少物料、库存还有多少、这个月利润怎么样。这是老板和管理层看的东西。
最下面一层是设备本身。机床什么时候转、温度多高、阀门开多大,这些由PLC、工控机直接控制,毫秒级响应,不需要人干预。
中间缺的那层,就是MES。它往上接ERP的计划,往下连车间的人和设备,把"本周五要交一批货"变成"今天上午三号机做这道工序,做完120件",再把现场真实发生的数字收回来。没有这一层,经营层看到的是计划,车间里跑的是实际,中间全靠人传话。
一张工单进入MES后会经历什么?
ERP下了一张生产订单,MES接手之后会做这几件事。
先把订单拆成工单。这批产品要走哪几道工序、每道工序在哪条线做、用哪个版本的图纸和作业指导书、需要哪些物料、什么时候开始什么时候完工,全部拆清楚。工单下到工位后,工人扫码就能看到今天该干什么、按什么参数做、物料在哪领,不用再跑办公室问工艺员。
工人开工时扫一下工单条码,系统开始记时间。做完一批,扫一下完工,系统自动算数量。良品多少、不良多少、哪个不良、什么原因、谁做的、在哪台设备上做的,这些都跟着这张工单走。中间出了异常:比如设备突然报警、物料不够了,系统会推消息给对应的人,不用等下班开会才知道。
产品做完,数量、工时、用料、检验结果自动传回ERP。ERP据此扣库存、算成本。更重要的是,这一批产品从原料批次到成品发货,中间经过谁的手、哪台设备、哪道检验,全部串在一起。哪天客户反馈有问题,翻一下批次号就知道影响了哪些货、用了哪批料,而不是整批押着等排查。
MES能帮车间解决哪些实际问题?
把上面的过程归纳一下,MES落到管理上就是四件事:
进度不再靠问。哪张工单在做、做到哪了、哪道工序堵了、哪台设备停了,打开系统就能看到,不用一层层打电话。
质量能追到根。从原料到成品,人、机、料、法、测全串起来。出了问题定位到具体批次和工序,减少召回范围。
异常有人接。设备停了、料不够了、尺寸超差了,系统自动报警到人,问题不会被拖到最后才暴露。
数据自动算。设备开了多久、良品率多少、班组产出多少,这些以前靠月底手工汇总的数字,系统实时就有。
什么样的企业需要上MES?
不是所有工厂都得一上来就上MES。订单简单、产品单一、几个人就能管得过来,用Excel完全够。但如果你发现下面这些情况开始变多,就说明靠人已经盯不住了:
订单品种越来越杂,排产全靠老师傅记;客户审厂开始要求提供批次追溯记录;设备有多少台在转、稼动率多少,从来没有准数;月底盘点产量和财务数对不上;管理层想要实时看产线,而不是等第二天的报表。
这些问题的根子都是同一个:车间现场的数据没有及时、准确地汇总上来。MES做的就是这件事。
关于我们
江苏悦达爱思普智能系统有限公司,落户盐城经开区,是一家中韩合资企业,专注制造执行系统(MES)开发与智能工厂解决方案,面向盐城及周边制造企业,提供从生产报工、质量追溯到设备联网的落地服务。如果你的车间也在被这些问题困扰,欢迎通过官网联系方式与我们交流。